

Plastik Ekstrüzyon Makinesi: Çeşitleri, Bileşenleri ve Seçim Kılavuzu
Geçen ay, Guangdong'lu bir otomotiv parçası üreticisi saat 23.00'te teknik yardım hattımızı aradı. Yepyeni-çift-vidalı ekstruderleri altı haftadır çalışıyordu ve vida kökleri 1,1 mm korozyon derinliği gösteriyordu. Üretim müdürü paniğe kapılmıştı çünkü Avrupalı müşterilerinin denetimi 72 saat içinde olacaktı.
Sorun makine değildi. Malzeme buydu. Dolgusuz polimerler için tasarlanmış vidalarda %15 bromlu katkı maddeleri içeren alev geciktiricili-PC/ABS'yi işliyorlardı. Brom bileşikleri 280 derecenin üzerinde aşındırıcı gazlar açığa çıkarır ve namlu sıcaklığı 295 dereceye ayarlanmıştır.

Birisini uçurduğumuzda, onlar zaten Almanya'dan üç-hafta teslim süresiyle 94.000 RMB karşılığında bir yedek vida seti sipariş etmişti.
Bir soru sorduk: "Ekipman tedarikçiniz spesifikasyon sırasında malzeme kimyasını tartıştı mı?" Cevap sessizlikti.
Bir ekstrüzyon makinesi satın almakla bir üretim çözümü satın almak arasındaki fark budur. İlki size dönen vidalı metal bir kutu verir. İkincisi, polimerinizin bozunma kinetiğine, üretim hacmi ekonominize ve kalite tolerans gereksinimlerinize uygun ekipmana sahip olmanızı sağlar. Dachang Plastik olarak, gece yarısı acil servis çağrılarını hangi soruların engellediğini bilecek kadar uzun süredir bu konuşmanın her iki tarafında da yer alıyoruz.
Makine Seçimini Gerçekte Ne Belirler (Satış Broşürlerinde Söylenen Değil)
Aldığımız çoğu satın alma teklif talebi üç parametreyi listeliyor: vida çapı, L/D oranı ve hedef çıktı. Yaklaşık %60'ı en kritik değişkeni belirtmeyi unutuyor: polimer türü ve formülasyon ayrıntıları. Bu bilgiçlik taslayan bir teknik bekçilik değil. Malzeme özellikleri, fonksiyonel ekipmanı pahalı hurda jeneratörlerinden ayıran her tasarım kararını yönlendirir.
Polietilen (PE)
Düşük erime viskozitesi, 3:1 ile 3,5:1 arasındaki sıkıştırma oranlarını tolere eder. Agresif kesme altında termal olarak bozulmaz.
PVC Tozu
PVC'yi aynı vida profilinden ittiğinizde 200 derecenin üzerinde HCl buharı çıkışı elde edersiniz. Sekiz ay sonra 0,7 mm çukurlaşmaya sahip 316L paslanmaz varilleri inceledik.
Polietilen ve PVC tozu, her ikisi de "plastik ekstrüzyon" olarak adlandırılsa da tamamen farklı vida geometrileri gerektirir. PE'nin düşük erime viskozitesi, 3:1 ile 3,5:1 arasındaki sıkıştırma oranlarını tolere eder çünkü malzeme agresif kesme altında termal olarak bozulmaz. PVC'yi aynı vida profilinden ittiğinizde 200 derecenin üzerinde HCl buharı çıkışı elde edersiniz. Orijinal olarak poliolefinler için yapılandırılmış ekipman üzerinde sekiz aylık PVC hizmetinden sonra 0,7 mm çukurlu 316L paslanmaz varilleri inceledik. Kimyasal saldırı teknik özelliklerde görünmez ancak bakım bütçenizde görünür.
%25'in üzerindeki cam elyaf içeriği, aşınma oranlarını doğrusal değil üstel hale getirir. Standart nitrürlenmiş bir vida üzerinde %30 GF-PP çalıştıran bir müşteri, vidayı her 5.200 saatte bir değiştiriyordu. Eşdeğer ekipmanlarda doldurulmamış PP için sektör referans değeri 16.000-18.000 saattir. Lifler yüksek kesme altında parçalanarak namlu yüzeylerini aşındıran keskin uçlu parçacıklar oluşturur. Bimetalik vida yapısına (tungsten karbür kaplama) geçiş yapılmasını önerdik. Başlangıç maliyeti 6.200 ABD Dolarından 16.800 ABD Dolarına çıktı, ancak tahmini kullanım ömrü 14000+ saate uzadı. Matematik çalışma saati başına 1,20 ABD dolarına karşılık tekrarlanan nitrürleme değişimleri için 1,19 ABD dolarına kadar çıkıyor; ancak artık vida değişiklikleri için her altı ayda bir üretimi kapatmıyorsunuz.
Neme-duyarlı mühendislik plastikleri (PET, PA6, PC) yalnızca ekstrudere ihtiyaç duymaz. için derecelendirilmiş kurutucu kurutuculara ihtiyaç duyarlar.<50 ppm residual moisture, crystallization silos for PET, and real-time moisture analyzers. A Southeast Asian packaging film producer tried to save $28,000 by "air drying" PET pellets overnight in their warehouse. First production run yielded brittle, hazy film with 40% rejection rate. The replacement material cost more than three dryer units. This is why we include auxiliary equipment recommendations in our quotations even when buyers only asked for the extruder pricing.
Tek-Vida Ekonomisi ve İkiz-Vida Yetenekleri: Kimsenin Açıkça Açıklayamadığı Karar
Standart endüstri tavsiyesi "pompalama için tek- vida, karıştırma için çift- vidadır." Bu teknik olarak doğru ve ticari olarak yararsızdır. Tedarik tartışmalarındaki seçimi gerçekte belirleyen şey şudur:
Tek-Vida
- Boru ve profil ekstrüzyonuna hakimdir.
- Birincil fonksiyon: eriyik aktarımı, minimum karıştırma.
- 90 mm HDPE hattı: 38.000-52.000 ABD Doları.
- Buharlaşma ve yüksek-doldurucu dağılımında çöker.
Çift-Vida
- Eşdeğer kapasite 82.000 dolardan başlıyor.
- Kendi kendini-silme, sürekli temizleme.
- Handles filler loadings >50%.
- Masterbatch pigment dispersiyonu için idealdir.
Tek-vidalı makineler boru ve profil ekstrüzyonunda hakimdir çünkü önceden birleştirilmiş peletleri şekillendirme kalıbından-pompalarsınız. Vidanın birincil işlevi, minimum dağıtıcı karıştırmayla eriyik aktarımıdır. Sermaye maliyeti avantajı önemlidir. HDPE boru için yapılandırılmış 90 mm'lik tek-vidalı hattın maliyeti, otomasyon düzeyine bağlı olarak 38.000-52.000 ABD dolarıdır. Eşdeğer çift-vida kapasitesi 82.000 dolardan başlar. Malzemeniz önceden karıştırılmış olarak-geliyorsa ve küçük renk farklılıklarına karşı toleransınız makulse, tek vidalı yatırım getirisi anlamlıdır.
Tek-vidaların çökmesi buharlaşma ve-yüksek dolgu dispersiyonudur. Zhejiang'daki bir WPC zemin kaplaması üreticisiyle birlikte çalışarak 65 mm'lik tek bir-vidada %55 ahşap unu işlemeye çalıştık. Lif dağılımı aynı parti içinde %28'lik çekme mukavemeti değişimi yarattı. Yoğurma bloklu ters-çift-vidaya geçiş, %CV'yi %6'nın altına getirdi. Makine maliyeti 41.000 $'dan 87.000 $'a yükseldi ancak hurda oranı %11'den %2.8'e düştü. 420 kg/saat üretim ve 3,20 RMB/kg WPC maliyetiyle bu atık azaltımı yılda 476.000 RMB tasarruf sağladı. Ekipman primi 2,3 ayda geri ödendi.
Birlikte-dönen ikiz-vidalar, kendi kendini sildikleri için birleştirme işlemlerimizi yürütürler.- Birbirine geçen vidalar birbirini sürekli olarak temizler, bu da malzemenin kalma süresinden kaynaklanan bozulmasını önler ve %50'nin üzerinde dolgu yüklemesine olanak tanır. Bu makineler, yoğun kesmeyle yüksek hızlarda (boyuta bağlı olarak 600-1200 rpm) çalışır ve bu da onları, pigment dispersiyon kalitesinin son ürün değerini belirlediği masterbatch üretimi için ideal kılar. Kalsiyum karbonatı, Coperion eşdeğer sistemlerimizde motor aşırı yükü olmadan PE taşıyıcı reçinede %65'e kadar yüklemeyle işledik.
Tersine-dönen yapılandırmalar daha yavaş ve daha soğuk çalışır. PVC profil ekstrüzyonunda neredeyse tamamen ters yönde-dönen konik ikizler kullanılır çünkü yumuşak kesme profili, termal bozulmadan kaynaklanan sararmayı önler. Vidalar dişliler gibi birbirine geçerek, düşük-yığın-yoğunluktaki toz beslemelerini (0,35-0,45 g/cm³'de PVC kuru karışım) dalgalanma olmadan idare eden pozitif yer değiştirme oluşturur. İşlemden sonra sarılık indeksinin ΔE 2,0'ın altında kalması gereken sert PVC pencere profilleri için bu bir seçenek değil, bir gerekliliktir.
Nominal Çıkışa Ulaşıp Ulaşmadığınızı Belirleyen Bileşenler
Besleme sistemleri ekipman seçimi sırasında göz ardı edilir ve ilk altı ayda 1 numaralı servis çağrısı üreticisi haline gelir. Yerçekimi hazneleri, yığın yoğunluğu 0,55 g/cm³'ün üzerinde olan, serbest-akışlı peletler için yeterince çalışır. Geri dönüştürülmüş HDPE pulunu yer çekimi hunisinden beslemeyi deneyin; köprüleme nedeniyle çıktı %25-35 düşer. Dongguan'daki bir yeniden bileme hattına 4.200 $'lık bir sıkıştırıcı besleyici kurduk ve aynı vida hızında verim 340 kg/saat'ten 488 kg/saat'e çıktı. Besleyici, artan üretim kapasitesi sayesinde 38 günde kendini amorti etti.
Gerçekte Değerlendireceğiniz Ekipman Türleri (Sınıflandırmaya Göre)
Standart Tek{0}}Vida
Bariyer kanatlı standart tek-vidalı çoğu emtia uygulamasının üstesinden gelir. Bu makineler 25:1 ila 30:1 L/D oranında çalışır, çapa bağlı olarak (70 mm ila 115 mm) 350-750 kg/saat üretim yapar ve temel otomasyonla HDPE veya PP için yapılandırılmış maliyeti 32.000 ila 68.000 ABD Doları arasındadır. Bariyer vidaları katı yatağı eriyik havuzundan ayırır, bu da eritme verimliliğini aşırı ısınma olmadan sabit vida hızında %12-18 daha yüksek verim sağlayacak kadar artırır. Boru, profil ve basit film uygulamaları için, sapmak için özel nedenleriniz olmadığı sürece bu sizin temel çizginizdir.
Havalandırmalı Variller
Uçucu maddelerin uzaklaştırılmasına yönelik havalandırmalı variller, makine maliyetine 7.500$-11.000$ ekler, ancak higroskopik malzemeler için çok-saatlik kurutma işlemlerini ortadan kaldırır. PET levha ekstrüzyonu rutin olarak namlunun ortasındaki vakum portlarını kullanır çünkü 80 ppm artık nem bile IV damlası ve bulanıklık oluşumuna neden olur. Havalandırma bölgesi, 4-6 saatlik kurutucu kurutma döngüleri gerektirmek yerine, işlem sırasında su buharını giderir. 380 kg/saat PET işliyorsanız ve kurutucuyu 32 kW sürekli yükte çalıştırmaktan kaçınıyorsanız, bu, günlük 768 kWh × 0,12 ABD doları/kWh × 280 yıllık üretim günü=yıllık 25.805 ABD doları enerji tasarrufu demektir. Bu uygulamada havalandırmalı varil yatırım getirisi altı ayın altındadır.
Çift-Vidalı Bileştiriciler
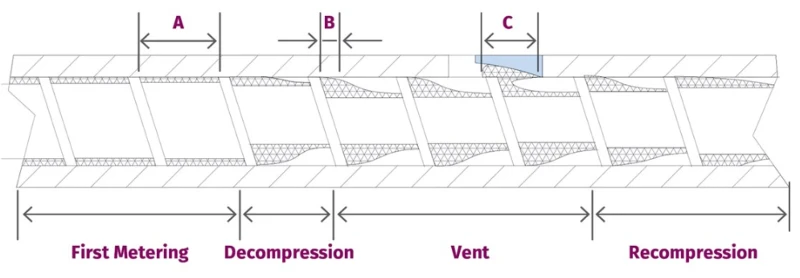
Modüler vida tasarımına sahip çift-vidalı bileşimler, uygulama için karıştırma yoğunluğunu yapılandırmanıza olanak tanır. Yoğurma blokları, topakların parçalanması için dağıtıcı karıştırma sağlar. Ters-uçuş öğeleri buharlaşmanın giderilmesi için kalma süresini uzatır. Buhar delikleri higroskopik dolgu maddelerinden nemin uzaklaştırılmasına izin verir. Özel birleştirme işleri için 65 mm ve 92 mm'lik birlikte dönen sistemler kullanıyoruz ve ürün aileleri arasında geçiş yaparken vida konfigürasyonu değişiklikleri yaklaşık 90 dakika sürüyor. Yüksek torklu dişli kutularına (12-15 Nm/cm³ özgül tork) sahip 85 mm'den 110 mm'ye kadar endüstriyel{11}}ölçekli ikizler, yaklaşık 165.000 $'dan başlar ve çıktı gereksinimlerine ve otomasyon düzeyine bağlı olarak ölçeği büyütülür.
Yetenek farkı, zor malzemeleri işlerken ortaya çıkar. %40 talk dolgulu PP üreten bir müşteri için tek-vidalı ve çift-vidalı ekonomileri karşılaştırdık. Tek-vida, kabul edilebilir dolgu maddesi dispersiyonu elde etmek için iki-geçişli işleme (ekstrüzyon, topaklaştırma, yeniden-ekstrüzyon) gerektiriyordu. Çift-vida tek geçişte bunu gerçekleştirdi. Döngü süresi parti başına 16 dakikadan 5,5 dakikaya düştü. Spesifik enerji tüketimi %32 düştü. Çift-vida kurulum maliyeti, tek-vidanın 2,2 katıydı, ancak verim 2,9 kat daha yüksekti ve kalite reddi iki-geçişli işlemede %5,8'e kıyasla %1'in altındaydı. Geri ödeme hesaplaması iki vardiyalı operasyonda 9,7 aya ulaştı.
Hangi Tedarik Yanlış Oluyor (Ve Size Maliyeti Ne Kadar)
Maliyeti-$22.000'in altında olan ekstrüderlerin üniversitelerde ve Ar-Ge laboratuvarlarında yeri vardır. Üretim ortamlarında servis verilerimiz, bu eşiğin altında makine satın alan alıcıların %71'inin 14 ay içinde büyük bileşen değişimine veya onarımına ihtiyaç duyduğunu gösteriyor. Acil durum vida değişimi artı üretim kesintisi için ödeme yaptığınızda "tasarruflar" uçup gider. Ömür boyu destek maliyeti ilk satışta elde edebileceğimiz marjı aştığı için bu fiyat aralığında satış yapmıyoruz.
Yerel hizmet ağı doğrulaması zorunlu bir inceleme olmalıdır ancak uluslararası satın almaların %40'ında atlanır. Avrupalı markalar mükemmel makineler üretiyor. En yakın yetkili servis merkezi 6.800 km uzaktaysa, yedek ısıtma elemanı için teslim süreniz 48 saat yerine 5-7 hafta olur. Bir müşteriye şu analizin yapılmasını sağladık: 172.000 ABD Doları değerindeki Alman çift-vidası ile 88.000 ABD Doları tutarındaki Çin-yapılı eşdeğeri, bölgesel hizmet ağımızla eşdeğerdir. Arıza süresinin maliyeti 520 ABD doları/saat ise (otomotiv bileşen ekstrüzyonu için muhafazakar), bir haftalık parça gecikmesinin maliyeti 87.360 ABD dolarıdır. Bu delta, önemli ekipman kalitesi farklılıkları satın alır.
2.800$-4.500$ tasarruf sağlamak için motorun boyutunun küçültülmesi, kalıcı çıktı kısıtlamaları yaratır. Makine kabul edilebilir bir şekilde %65 kapasiteyle çalışıyor ancak tam yük altında takılıp kalıyor ve kalıcı güç kaybına neden oluyor. Alıcı, tavsiye edilen 85 kW yerine 70 kW motor belirttiğinden, 410 kg/saat'i geçemeyen, 580 kg/saat olarak derecelendirilen 90 mm'lik ekstrüderleri teşhis ettik. Beş yıl boyunca yılda 4.900 çalışma saatinde, bu 416.500 kg üretim kapasitesi kaybı demektir. 0,68 $/kg bitmiş ürün marjıyla, küçük boyutlu motor paradan tasarruf etmedi; gerçekleşmemiş gelirde 283.220 $'a mal oldu.
Operatör eğitimini atlamak, yanlış başlatma prosedüründen kaynaklanan ilk büyük vida sıkışmasına kadar bütçe optimizasyonu gibi görünür. İlk altı aydaki çoğu süreç sorunu ekipman kusurlarından değil, operasyonel hatalardan kaynaklanmaktadır. Uygun olmayan sıcaklık profilleri, kötü malzeme kullanımı ve başlatma prosedüründen sapmalar, devreye alma sırasında servis çağrılarının %58'ini oluşturur. Yetkili operasyon, ilk-yıl servis gereksinimlerini %60-70 oranında azalttığı için kurulum paketimize üç günlük-yerinde eğitim dahil ediyoruz. Bunun alternatifi, operatörün önleyebileceği sorunlar için teknisyenleri dışarı çıkarmaktır.
Toplam Sahip Olma Maliyeti: Rakamlar Aslında Neyi Gösteriyor?
Yıllık 5.600 saat çalışan 480 kg/saat kapasiteli bir HDPE boru hattının gerçek ekonomisini hesaplayalım. Bunlar varsayımsal rakamlar değildir; müşterilerimizin operasyonel verilerinden alınmıştır:

AC sürücüyle giriş yapılandırması:
- Ekipman maliyeti: 39.500 $
- Ölçülen enerji: 0,25 kWh/kg × 480 kg/saat × 5.600 saat=672.000 kWh/yıl
- Enerji maliyeti: 672.000 × $0.12=$80.640 yıllık
- Bakım: yaklaşık %8 ekipman maliyeti yıllık=$3.160
- Hurda (başlangıç atığı,{0}}özellik dışı): ortalama %4,8=128,640 kg × 0,58 ABD doları ham madde=74.611 ABD doları
- Toplam yıllık işletme maliyeti: 158.411 $
Servo sürücü ve hassas aletlerle{0}orta düzey konfigürasyon:
- Ekipman maliyeti: 62.000 $ (premium: 22.500 $)
- Ölçülen enerji: 0,17 kWh/kg × 480 kg/saat × 5.600 saat=456.960 kWh/yıl
- Enerji maliyeti: 456.960 × $0.12=$54.835 yıllık
- Bakım: yaklaşık %5,5 (daha iyi bileşen kalitesi)=$3.410
- Hurda: %2,1=56,448 kg × $0.58=$32,740
- Toplam yıllık işletme maliyeti: 90.985 $
Yıllık işletme maliyeti farkı:67.426 ABD doları karşılığında daha yüksek-özellikli ekipman lehine. 22.500 $'lık ekipman primi tam olarak 4,0 ayda kendini amorti ediyor. Standart 7 yıllık ekipman amortismanına göre, "pahalı" konfigürasyon, 471.982 $ kümülatif tasarruf sağlarken, peşin maliyeti 22.500 $ daha fazla oluyor.
Bu hesaplamada kullanım kazanımları dikkate alınmaz. Kurulu sistemimizdeki servo-tahrikli hatlar, daha hızlı süreç ayarlamaları ve geçişler sırasında azaltılan termal aşırılık sayesinde ortalama %7,5 daha yüksek etkili kullanım sağlıyor. 480 kg/saatlik hatta, %7,5'lik kullanım artışı yıllık 201.600 kg ek üretime eşittir. 0,72$/kg bitmiş ürün marjı ile yıllık 145.152$ artan brüt kar katkısı anlamına gelir.
Karar, daha iyi ekipmanı satın alıp alamayacağınız değil. Önemli olan onu satın almamayı göze alıp alamayacağınızdır.
Başarıyı Belirleyen Malzeme-Özel Ekipman Gereksinimleri
PVC profil ekstrüzyonu, "genel amaçlı plastik ekstruder"in neden anlamsız bir kategori olduğunu göstermektedir. Sert PVC jelleşmesinin 168-182 derece arasında gerçekleşmesi gerekir, ancak termal bozunma 188 derecenin üzerinde başlar. Kabul edilebilir işleme pencereniz 14-16 derecedir. Standart tek vidalar, kesme sürtünmesinden dolayı eriyik ısısının %65-75'ini üretir (addcomposites.com bu mekanizmayı belgelemektedir), bu da vida hızı, sıkıştırma oranı ve kanal derinliğinin tamamının eriyik sıcaklığını doğrudan etkilediği anlamına gelir. Vidayı çok hızlı çalıştırırsanız çıktıyı takip edersiniz ve PVC'yi HCl salınımı ve sararma ile bozarsınız. Çok yavaş ve zayıf mekanik özelliklere sahip eksik füzyon elde edersiniz.
Ters-dönen konik çift-vidalar bu sorunu, minimum kesme ısısı üretimiyle hafif pozitif-yer değiştirmeli pompalama yoluyla çözer. Konik geometri, kanal derinliği değişikliklerine bağlı kalmadan doğal sıkıştırma oluşturur. Erime sıcaklığını, vidanın-oluşturduğu sürtünmeyle mücadele etmek yerine öncelikle namluyu ısıtma yoluyla kontrol edersiniz. Bu makineler, tek vidalardan %45-60% daha pahalıdır, ancak tek vidalı sistemlerde ±7 dereceye kıyasla ±1,8 derece erime sıcaklığı stabilitesi sağlar. Renk tutarlılığının ve darbe dayanımının termal kontrole bağlı olduğu PVC pencere profillerinde maliyet primi isteğe bağlı değildir.
Tüketici-sonrası geri dönüştürülmüş HDPE, kirlenme, nem ve yığın yoğunluğu sorunlarına neden olur (tipik olarak pul için 0,18-0,28 g/cm³). Hazne köprülemesi çıktıda artışa neden olduğundan, tek-vidalı vidalar besleme tutarlılığı konusunda sıkıntı yaşar. Yan doldurma besleyicili çift-vidalı-, taşma olmadan 0,03 g/cm³'e kadar olan yığın yoğunluklarını işler. Yoğun yoğurma bölümleri kirletici maddeleri dağıtırken, ortadaki havalandırma delikleri nemi ve uçucu maddeleri giderir. Bu, iki-aşamalı ekstrüzyon-peletleme-yeniden ekstrüzyon işlemleri yerine tek-geçişli işleme olanak tanır. Verimlilik avantajı yaklaşık 1,9:1 olup enerji tüketimi %38-44 daha düşüktür.
Saatte 720 kg PCR pulu işleyen bir geri dönüşüm tesisi için, çift-vidalı yapılandırmanın maliyeti yaklaşık 128.000 ABD Doları iken, tek-vidanın maliyeti 64.000 ABD Dolarıdır. Ancak tek-helezonun, çıktı kalitesini eşleştirmek için ikinci bir peletleme hattına (48.000 ABD doları) ihtiyacı vardır. Net maliyet farkı: 16.000$. Net verimlilik oranı: 1,9×. Enerji tasarrufu: Yıllık 38.000-42.000$. Ekipman fiyatlarını tek başına karşılaştırmak yerine gerçek ekonomiyi hesapladığınızda seçim açıkça ortaya çıkar.
%28'in üzerindeki yükleme miktarına sahip cam-fiber bileşikleri, aşındırıcı mekanizmalar yoluyla aşınmayı hızlandırır. Lifler kesme altında parçalanarak namlu aşınma oranlarını %420-580 oranında artıran keskin uçlu parçacıklar oluşturur (malzeme mühendisliği forumlarında ve LinkedIn profesyonel tartışmalarında belgelenmiştir). Doldurulmamış PP üzerinde 17.000 saat dayanan nitrürlenmiş bir vida, %30 GF-PP üzerinde 3.200 saatte arızalanabilir. Tungsten karbür kaplamalı bimetalik yapı, servis ömrünü 13.000-16.000 saate uzatır ancak nitrürleme için 5.800 $'a karşılık 14.200 $'a mal olur.
15.000 saatten fazla süren üç nitrürlenmiş vidanın maliyeti 17.400 ABD Doları olup, her birinin sökülmesi ve yeniden takılması için 14-18 saatlik kesinti gerektiren üç değiştirme işlemi gerçekleştirilir. Bimetalik vidanın maliyeti 14.200 dolardır ve 28-36 saatlik kesinti süresini ortadan kaldırır. Saatte 440 ABD doları üretim marjıyla, önlenen kesinti süresi 12.320 ila 15.840 ABD doları değerindedir. Birinci sınıf vida yapısı, daha az kesinti ile kendini amorti eder.
Endüstri Yönü ve Satın Alma Kararınızı Neden Etkiler?
Enerji verimliliği düzenlemeleri tüm pazarlarda sıkılaşıyor ve bu da eski AC motor ekipmanlarının çalıştırılmasını giderek daha pahalı hale getiriyor. Mevcut hatlardaki servo sürücü yenilemeleri, motor gücüne bağlı olarak 16.500 ila 26.000 ABD Doları tutarındadır ancak %28 ila 42 oranında enerji tasarrufu sağlar (Plastik Mühendisleri Derneği teknik makalelerinden alınan veriler). 5.800 çalışma saatinde ortalama 68 kW güç çekişine sahip 90 mm'lik bir ekstruder için bu, 394.400 kWh/yıl anlamına gelir ve 230.000-284.000 kWh/yıl'a düşer. 0,12 ABD Doları/kWh ile yıllık tasarruf 13.248 ABD Doları ile 19.728 ABD Doları arasındadır. Güçlendirme yatırım getirisi: Temel verimliliğe bağlı olarak 14-24 ay.
Bugün yeni ekipman belirliyorsanız, olağandışı düşük{0}}görev-döngülü uygulamalarınız olmadığı sürece servo sürücülerin standart olması gerekir. Peşin prim, endüstriyel ölçekli makinelerde genellikle 12.000-18.000 ABD Doları tutarındadır, ancak 18 aydan kısa sürede geri ödeme yapar ve ekipmanın 15-20 yıllık ömrü boyunca tasarruf sağlamaya devam eder.
PCR birleştirme talimatları, ekipman kapasitesinin yükseltilmesini zorunlu kılmaktadır. Kanada'nın 2030 yılına kadar %50 geri dönüştürülmüş içerikli ambalaj hedefi, AB gereklilikleri ile birleştiğinde, işleyicilerin değişken kalitede kirlenmiş hammaddeleri işlemesi gerektiği anlamına geliyor. Bu durum, gelişmiş filtreleme, vakumla gaz giderme ve süreç izleme özelliklerine sahip çift-vidalı sistemlere olan talebi artırıyor. İşlenmemiş peletleri 12 yıl boyunca kabul edilebilir şekilde işleyen ekipmanlar, 4-5 yıl içinde -düzenleme gereksinimlerine uygun olmayabilir.
Tedarikçileri değerlendirirken, pazarlama konularının değil, temel yetkinlik olarak PCR işleme deneyimlerini doğrulayın. Altı yıl boyunca-tüketici sonrası HDPE ve PP'yi bileşim hatlarımızdan geçirdik. Süreç bilgisi teknik makaleleri okuyarak geliştireceğiniz bir şey değildir.
Alıcıların Sorduğu Sorular (Ve Gerçekten Önemli Olan Cevaplar)
S: Bir makine birden fazla malzemeyi işleyebilir mi?
C: Malzeme uyumluluğuna bağlıdır. Genel-amaçlı vidalarda HDPE ve PP arasında geçiş yapmak işe yarar çünkü proses sıcaklıkları ve viskozite davranışları benzerdir. PE ve PVC arasında geçiş yapmak vida ve kovanın tamamen değiştirilmesini gerektirir çünkü PVC'nin aşındırıcı bozunması poliolefinler için optimize edilmiş yüzeylere saldırır. Bu dengeyi-hesapladık: iki özel ekstruderin bakımının maliyeti yaklaşık 81.000 $ sermayedir. Değiştirilebilir vida setlerine sahip bir makinenin maliyeti 59.000 dolardır ancak malzeme değişimi başına 7-9 saatlik değişim süresi ekler. Malzemeleri haftada bir defadan fazla değiştirirseniz, özel makineler 16-19 ay içinde aksama süresini önleyerek kendini amorti eder.
S: Talep edilen çıkış değerlerini nasıl doğrularım?
C: Tedarikçi test stoğuyla değil, malzemenizle tanık testi talep edin. Çıkış değerleri, polimer tipi, erime sıcaklığı ve kafa basıncını belirtmeden anlamsızdır. "520 kg/saat" olarak derecelendirilen bir vida, 215 derecede düşük-viskoziteli LDPE'de bunu başarabilir, ancak 140 bar geri basınçla 185 derecede yüksek-MFI HDPE'de 350 kg/saat'e düşebilir. Gerçek malzeme ve proses koşullarınıza göre garantili çıktı özellikleri sağlıyoruz. Tedarikçi, hammaddenizle test edilmiş performansı taahhüt etmezse, belirsizliği satın almış olursunuz.
S: Gerçekçi ekipman ömrünü ne belirler?
C:-Bakımlı ekstruderler eskimeden 18-25 yıl önce çalışır. Sınırlama mekanik arıza değil (vidalar ve kovanlar sarf malzemeleridir), kontrol sisteminin eskimesi ve gelişen süreç gereksinimleridir. 2000'li yılların başlarından beri, yükseltilmiş PLC'ler ve sürücü yenilemeleri ile ekipman çalıştıran müşterilerimiz var. Key, ilk günden itibaren modülerlik için tasarım yapıyor. Temel makineyi değiştirmeden vidaları değiştirebilir, motorları yükseltebilir ve modern kontrolleri entegre edebilirseniz, uzun vadeli bir üretim varlığı satın aldınız demektir.
S: Vida yenileme ne zaman sahte ekonomiye dönüşür?
C: Sektördeki fikir birliği, ana metal bozulması sorun yaratmadan önce yenilemeyi üç döngüyle sınırlandırıyor (SPE Plastik Mühendisliği teknik literatüründe belgelenmiştir). 5.800 ABD doları değerindeki bir vida, olay başına yaklaşık 2.100 ABD doları karşılığında iki kez yenilenebilir ve bu da toplam üç hizmet ömrü sağlar. Bunun ötesinde, tekrarlanan sert dolgular nedeniyle kaynak ısısından{{6}etkilenen bölgeler, çalışma gerilimi altında katmanlara ayrılmaya karşı savunmasız hale gelir. Müşteriler için vida servis geçmişini takip ediyoruz ve değiştirme işleminin başka bir yenileme döngüsünden daha ekonomik hale geldiğini işaretliyoruz.
S: Verime mi yoksa enerji verimliliğine mi öncelik vermeliyim?
C: Bu, teknik şartname olarak gizlenen bir toplam maliyet sorusudur. Daha yüksek verim genellikle daha yüksek saatlik enerji tüketimi anlamına gelir, ancak sabit kayıpların (varil ısıtması,-yüksüz motor akımı) daha fazla üretime dağıtılması nedeniyle kilogram başına enerji maliyeti genellikle azalır. Bunu müşterilerimiz için düzenli olarak hesaplıyoruz. Toplam 58 kW'ta 420 kg/saat çalışan bir hat=0.138 kWh/kg. Aynı hat, 72 kW çekişle 560 kg/saatte=0.129 kWh/kg. Üretim hacmi sizin sınırlamanızsa, verimi en üst düzeye çıkarmak genellikle birim enerji maliyetini optimize eder.
Kendini 11 ayda amorti eden ekstrüzyon ekipmanı ile beş yıl kar marjı aşan makine arasındaki fark teknik özelliklerde görünmüyor. Enerji tüketimini belirleyen bileşen seçimleri, polimerinizin reolojisine uygun vida geometrisi ve cumartesi gecesi dişli kutusu contası arızalandığında üretimin devam etmesini sağlayan tedarikçinin servis altyapısıdır.
Alıcıların modeli tanımak için ilk satın alma fiyatını "optimize ettiği" yeterli sayıda devreye alma projesi gerçekleştirdik. Ekipman maliyeti masraf değildir. Masraf, düşük performans gösteren makinelerle, marjları aşındıran hurda oranlarıyla ve uygun teknik özelliklerin önleyebileceği acil onarımlarla üç yıl boyunca mücadele etmektir.
Ekipmanı şu anda değerlendiriyorsanız, konuşmayı teklif edilen fiyata değil, toplam sahip olma maliyetine odaklayın. Özel malzemeniz için enerji tüketimi verilerini isteyin. Uygulama segmentinizde kurulu sistemi doğrulayın. 16 ay içinde yedek parçaya ihtiyaç duyduğunuzda ne olacağını anlayın.
Satın almadan önce sorduğunuz sorular, bir üretim varlığı mı satın alacağınızı yoksa gelecekteki bir pişmanlığı mı finanse edeceğinizi belirler. Dachang Plastic'te, müşterilerin ilk kararı vermelerine yardımcı olmayı tercih ediyoruz çünkü bu, sürdürülmeye değer uzun-vadeli iş ilişkilerine yol açan tek yoldur.